フェムト秒レーザー加工のメカニズム
目次
1-1. 概要
フェムト秒レーザー加工による熱影響の低減や透明材料の内部加工には、電子・原子核間のエネルギー緩和プロセスが関与している。さらに、非線形多光子吸収をはじめとする固体物理学や界面化学の現象も重要な役割を果たしている。
1-2. フェムト秒レーザー加工における時間力学
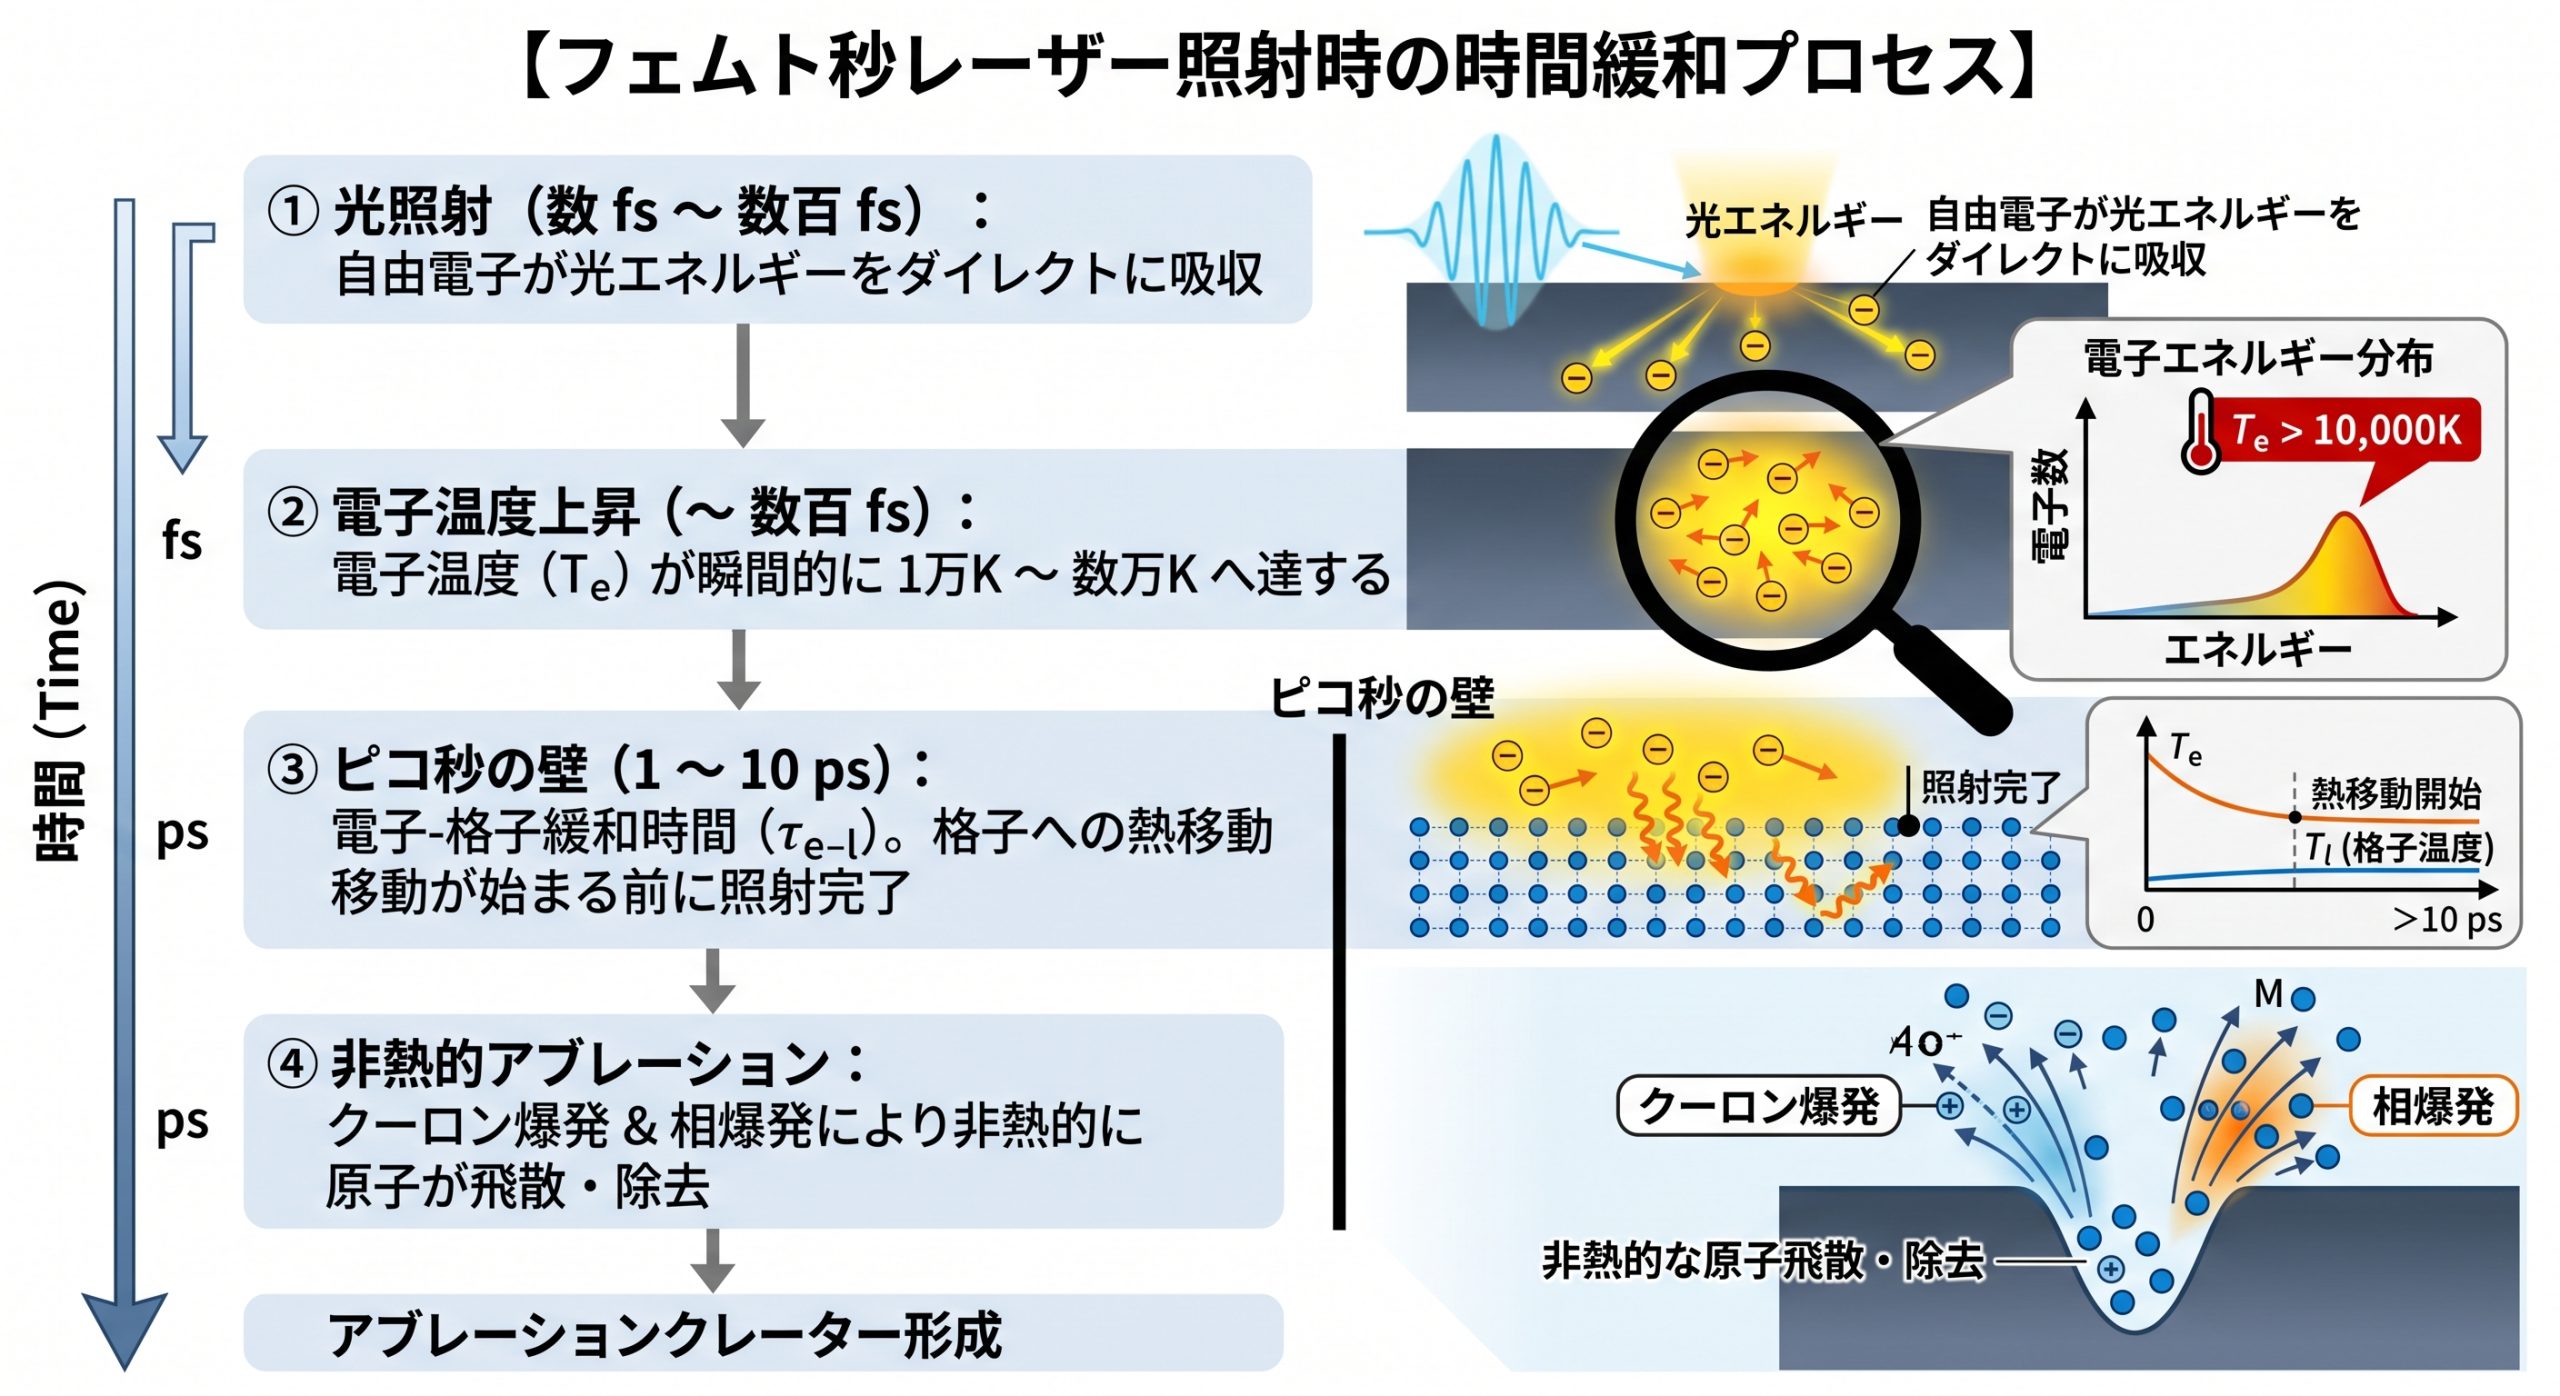
レーザー照射から材料除去に至るまでには、段階的な時間緩和プロセスが存在する。
①フェムト秒レーザー光照射
レーザー光は質量の大きい原子核とは直接相互作用せず、伝導帯電子および自由電子に吸収される。このエネルギー転移は、パルス幅と同等の数fs〜数百fsで完了する。
② 電子温度の上昇
エネルギーを得た電子は、電子-電子散乱を引き起こし、電子系内で熱平衡状態となる。このとき電子温度(Te)は1万K〜数万Kの高温状態に達するが、原子核温度(Ti)は室温付近にとどまる。
③ 電子-原子核緩和と材料除去
電子から原子核へ熱が移動し、熱平衡に達する時間を電子-格子の衝突緩和時間(Τe-l)と呼ぶ。この値は物質固有であり、一般に 1〜10 ps程度である。
ナノ秒レーザーの場合(Τlaser≫Τe-l)、光の照射中に熱伝導が進行するため材料の溶融や熱影響部が形成される。一方、フェムト秒レーザーの場合(Τlaser≪Τe-l)、原子核が振動を開始する前にエネルギー投入が完了する。そのため、熱が拡散する前にアブレーションが進行し、熱影響を低減できる。この超短パルス加工におけるメカニズムとして、主にクーロン爆発と相爆発の2つが挙げられる。
④非熱的アブレーション
材料最表面領域では、レーザー光の照射に伴う光電効果や熱電子放出によって高エネルギー電子が外部へ放出され、最表面に陽イオン層が形成される。イオン間に働く静電反発力(クーロン斥力)が原子間の結合力を上回ることで、熱的溶融を経ることなく原子が弾き飛ばされるクーロン爆発が生じる。
一方、材料内部の領域では、ピコ秒以降に電子から原子核へとエネルギーが伝達される。加熱された材料は過熱液体状態となり、熱力学的臨界点付近で均一核生成(相爆発)を引き起こす。これにより、プラズマや気体へと相転移しながら急激に飛散・除去される。
◯熱伝導方程式と熱拡散特性長のモデル
熱が熱伝導によって材料内部へ広がる距離は、次の式で定義される。
D(材料の熱拡散率[m2/s])、τ(パルス幅[秒])
鋼(D ≈ 10-5m2/s)を例に、照射時間の違いによる熱の拡散範囲を比較する。パルス幅が短いほど、熱が伝導できる距離は縮小する。
ナノ秒 (τ = 10 ns):Lth ≈ 0.63 μmとなり … 熱伝導が進行
フェムト秒 (τ = 100 fs): Lth ≈ 2 nm … 熱の拡散範囲は原子スケールに制限
2. 空間力学
物質の光吸収特性は、光子の持つエネルギー(hν)と材料のバンドギャップ(Eg)によって定まる。石英ガラス(Eg≈9eV)に対し、波長1030 nmのレーザー光が持つ光子(hν≈1.2eV)を照射する場合、hν < Eg となり通常条件(線形吸収)では光は透過する。
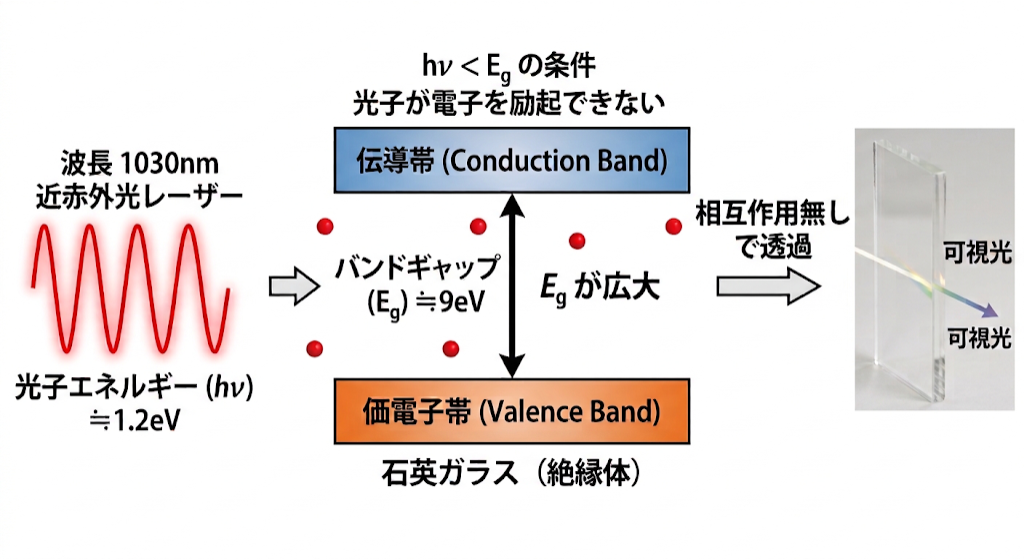
チャープパルス増幅(CPA: Chirped Pulse Amplification)等の技術によりパルス幅をフェムト秒領域(数10 ~ 数100 fs)まで極限圧縮し、対物レンズで数マイクロメートル(約 1 ~ 10 μm)以下に集光すると、焦点部のピークパワー密度はGW/cm2〜TW/cm2の超高強度に達する。この極限状態下では、1つの電子が複数の光子を同時に吸収する「多光子吸収(非線形光吸収)」が誘起される。この現象は光の強度が特定の閾値を超えた領域のみで発現するため、照射波長に対して本来透明な材料であっても局所的な加工が可能となる。
3. 最表面の改質
加工に伴う高密度電子励起により、材料表面から数nmの領域で化学状態が変化する。表面付着物(C-C, C-H, C-O結合等)は、レーザーのエネルギー付与によって結合が切断・脱離し、基材に熱影響を与えることなく除去される。
また、局所プラズマの形成及び高密度励起電子の化学的アプローチにより、最表面における還元反応が誘発される。これにより、数nm厚での導電性付与や濡れ性構造の制御が可能となる。
・ガラス内部における3次元マイクロ加工
光強度が閾値に達しない入射表面および過渡領域では多光子吸収が起きず、光は透過する。焦点近傍のみで多光子吸収が発生するため、表面を保持したまま内部を選択的に加工できる。
4. 工学的アプローチ
加工が発生する最小パルスエネルギー密度を加工しきい値(Fth)と定義する。ピークフルエンスF0と加工径Dの関係から、次式を用いて算出される。
D2 = 2 w02 ln(F0/Fth)
w0=1/e2 ビーム半径
| 代表的材料 | 加工閾値Fth(代表値) | 特長・加工特性 |
|---|---|---|
| 金属(銅、アルミニウム等) | 0.1 ~ 0.5 J/cm² | 自由電子密度が高く、加工閾値は低い。 |
| 石英ガラス(SiO2) | 1.5 ~ 3.0 J/cm² | バンドギャップが広く、励起に多光子吸収を要する。 |
| セラミックス(Al2O3等) | 0.5 ~ 1.5 J/cm² | 脆性材料だが、微細クラックの発生が抑制される。 |
◯インキュベーション効果
同一箇所への複数パルス照射時、Nパルス目の閾値(FthN)は、単一パルスの閾値(Fth(1))より低下する。これをインキュベーション効果と呼ぶ。
FthN = Fth(1) ・ NS-1
S:インキュベーション係数 S<1
閾値以下の照射エネルギーであっても、格子欠陥や過渡的な構造歪みがショットごとに蓄積されることで発生する。
◯繰り返し周波数と熱蓄積
パルス間隔(Δ tpulse)が熱拡散時間より短くなると、過光部での熱の蓄積が生じる。局所的な予熱により加工閾値は低下し、除去効率は増加する。一方で、熱伝導領域が拡大すると熱影響部が形成される。
◯まとめ
フェムト秒レーザー加工における制御項目とそれぞれの工学的役割は、大きく3つの物理的アプローチに整理される。
第一に、レーザーのパルス幅を電子-格子緩和時間より短く設定する「時間制御(Τlaser≪Τe-l)」である。これにより熱拡散を抑え込み、周囲への熱影響部を排除した非熱的アブレーションを実現する。
第二に、多光子吸収等の非線形吸収条件(nhν ≧ Eg)を利用する「空間制御」である。ビーム中心の超高強度領域のみを選択的に励起することで、光の回折限界を超えるナノ加工や、透明材料における3次元内部加工を可能にする。
そして第三が、照射に伴う高密度電子励起を活用した「表面改質」である。材料全体の構造を維持したまま、加工面最表面(厚さnm領域)の化学結合や結晶状態を選択的に書き換え、導電性や濡れ性などの物理・化学的特性をコントロールする。