微細加工の歴史
0.レーザー微細加工の概要
0-1. レーザー微細加工の概要(定義)
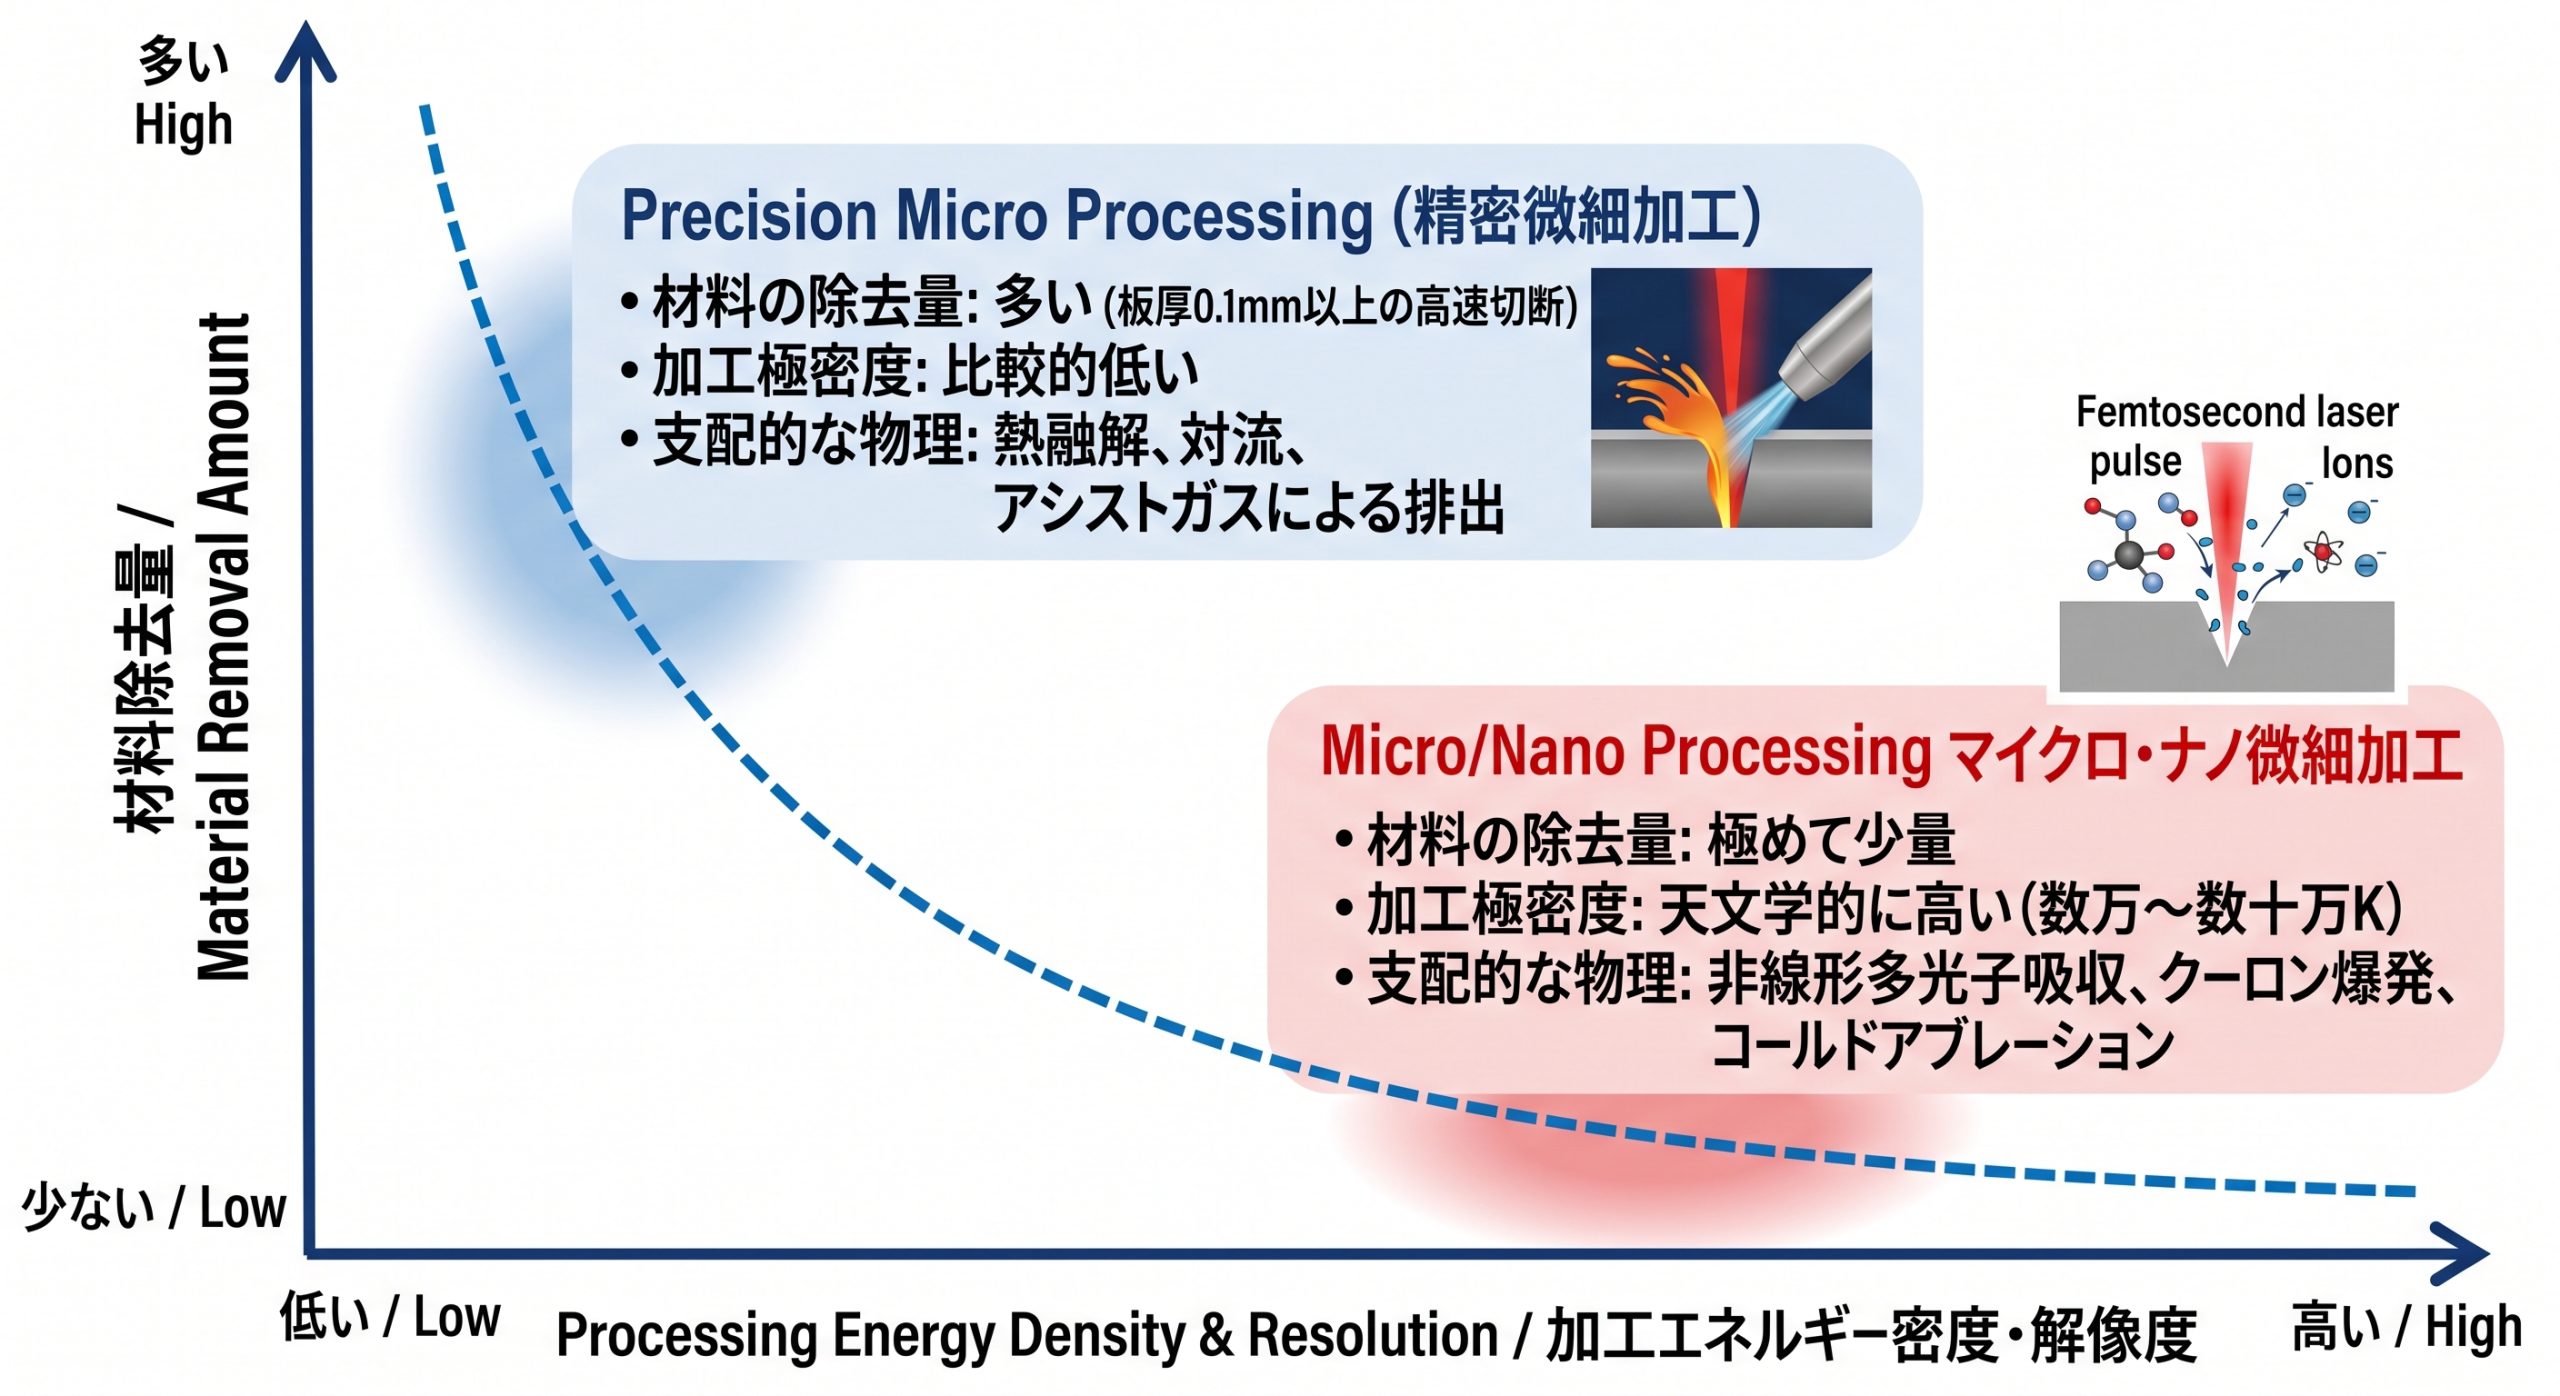
機械加工の分野において、100μmから1mm程度の穴あけや切断は精密加工と呼ばれる。これに対し、穴径やスリット幅が100μm以下の加工を微細加工と定義する。
レーザー微細加工では加工速度と精度の両立が課題となるが、高繰り返し周波数化や超高速スキャン技術により高精度かつ高速での加工が可能となっている。マイクロ・ナノ領域の安定制御に向け、レーザー技術は短波長・短パルス化に加え、さらなる高出力化も並行して進化を遂げている。
0-2. レーザー微細加工技術の歴史
レーザー微細加工が現代産業における非接触の微細加工ツールとして確立されるまでには、約60年にわたる技術革新の歴史が存在する。その歩みは、大きく以下の5つのフェーズに分類される。
① 1960年代(誕生期)
1960年、セオドア・メイマンによってルビーレーザー(波長 694.3nm)が世界で初めて発振された。これを皮切りに、同年にヘリウムネオン(He-Ne)レーザー、1961年にネオジウム(Nd)ガラスレーザー、1962年にYAGレーザーや半導体(GaAs)レーザー、そして1964年に炭酸ガス(CO2)レーザーが相次いで開発された。
この時代のレーザー加工は、パルス幅の長いルビーやCO2レーザーを強く集光し、材料を融解・蒸発させる荒削りな熱加工(穴あけ等)から始まった。
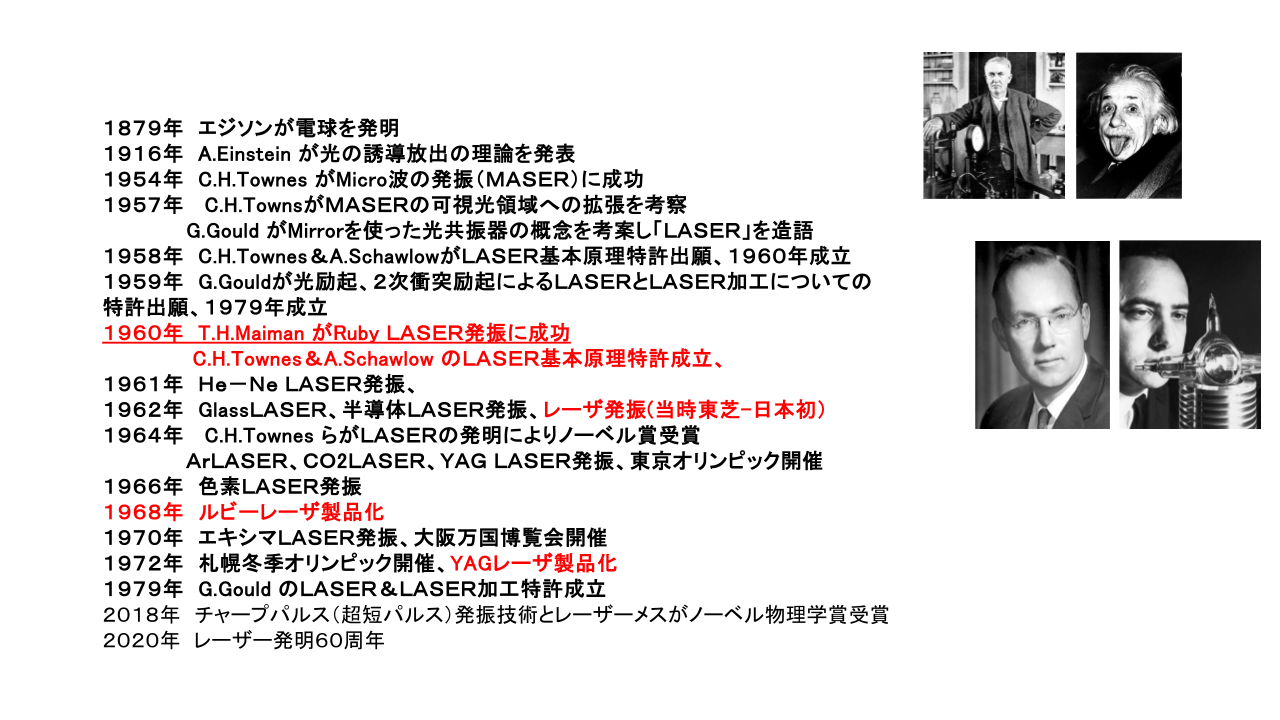
② 1970年代〜(短波長化)
それまでの赤外光・可視光レーザーによる融解プロセスに対し、1970年代に登場したエキシマレーザー(KrF:波長248nm、ArF:波長196nmなど)は、微細加工の概念を根本から覆した。
紫外線はフォトンエネルギーが高く、ポリマー材料の分子結合を直接切断する力を持つ。これにより、材料を加熱して溶融させる従来の加工方法とは異なり、分子鎖を光で直接切断して気化させるという光化学的アブレーションが初めて実現した。
③ 1990年代〜(固体高調波レーザーの普及)
ガス管理の煩雑さや光学系の耐久性に課題があったエキシマレーザーに代わり、1990年代には半導体励起固体レーザー(DPSSL)が急速な発展を遂げた。
Nd:YAGやNd:YVO4結晶から発振される基本波(1064nm)を、非線形光学結晶を用いて第2高調波(グリーン:532nm)、第3高調波(紫外線:355nm)、第4高調波(深紫外線:266nm)へと短波長化する技術が確立された。集光スポット径は波長に比例するため、紫外波長に変換することでスポット面積は基本波の約9分の1へと縮小した。これにより、数μm~十数μmオーダーの精密微細加工がが一部量産ラインへ浸透した。
④ 2010年代〜(シングルモードファイバー)
ファイバーレーザーが、高出力切断だけでなく微細加工分野でも大きな躍進を遂げた。ビーム品質パラメータM2 ≤ 1.1という、高品質なシングルモードビームの安定発振が実現した。これをガルバノスキャナーと組み合わせることにより、一定の熱影響を抑えた金属部材の高速・精密スリット加工が実用化された。
⑤ 現代(超短パルス)
現代においては、ビームを絞り込む手法(短波長化)に加え、照射時間を縮小する手法(超短パルス化)が主流技術となっている。
熱が周囲へ伝導する前に結合を切断し、照射領域を瞬時にプラズマ化および蒸発させることで、熱影響の形成を抑制した加工が実現した。
0-3. レーザー微細加工の種類
レーザー微細加工技術は、エネルギーの与え方と材料の物理化学的な除去挙動に応じて、大きく4つの加工タイプに分類される。
①除去加工
②透明材料への内部加工
③表面改質(LIPSS)
④アディティブ・マニュファクチャリング(レーザー3D積層造形)
①除去加工
材料を任意の深さ・形状に精密に削り取る、最も代表的な微細加工技術である。
・穴あけ
同じ場所にパルスを連続照射するパーカッション加工、ビームを円形に走査させて切り抜くトレパリング加工、焦点を下方向にスライドさせながら螺旋状に掘り進めるヘリカル加工などの手法が用いられる。
・非熱的切断(CFRP・極薄板切断)
CFRP等の複合・積層材料に対し、熱歪みや炭化(焦げ)を生じさせず、シャープなエッジで切り抜くことができる。
・ガラスの高速スクライビング・クラッキング
カバーガラス等の表面から裏面に連続するクラックを形成し、バリを伴わずに割断させる。砥石を用いた従来の機械加工と比較し、大幅な高速化を実現している。
②透明材料への内部加工
ガラスや樹脂などの透明材料に対し、レーザーのピーク強度を高めた光による非線形多光子吸収を利用した加工法である。
レンズ焦点近傍でのみ局所的に多光子吸収を起こすため、材料表面や光の通過経路にダメージを与えることなく、内部の狙い位置にのみボイドや屈折率変化ドットを形成できる。また、焦点を3次元的に立体走査することで、材料内部への立体的な光導波路の描き出しや、分析用マイクロ流路を一体形成することができる。
③表面改質(LIPSS)
レーザーの干渉効果等を利用し、材料表面の物理的・化学的性質を高付加価値な機能性表面へと改質するプロセスである。
超短パルスレーザーの照射によって生じる干渉効果を利用したLIPSS(Laser-Induced Periodic Surface Structures)形成技術では、波長以下のサブミクロンサイズの周期構造が形成される。この構造によるアンカー効果や濡れ性の変化を利用し、超撥水表面や超親水表面を形成できる。
また、この周期構造はトライボロジー(低摩擦化・防摩耗)の改善にも寄与する。金属表面にLIPSSを形成して油膜保持孔(オイルポケット)として機能させ、駆動時の摩擦を低減して耐摩耗性を高めることが可能である。
④アディティブ・マニュファクチャリング(レーザー3D積層造形)
粉末状または薄膜状の材料にレーザーを照射し、層状に重ねて立体構造を構築する付加的な微細造形プロセスである。
金属粉末を1層ずつ溶融・凝固させる粉末床溶融結合(PBF:Powder Bed Fusion / SLM)では、従来の削り出しや鋳造では不可能な複雑な内部中空構造などをダイレクトに造形できる。また、金属粉末(またはワイヤー)を供給しながらレーザーを照射して溶融部を形成する指向性エネルギー堆積法(DED / LMD)では、材料の肉盛・積層造形や、摩耗・欠損した金型等の補修が可能である。
さらに、造形のみならずパターニングを担う技術としてレーザー転写(LIFT:Laser-Induced Forward Transfer)が挙げられる。透明基板上に塗布された薄膜材料の裏面からパルスレーザーを照射し、その推進力で薄膜を対向基板へ微小ドットとして精密に「叩き落として転写パターニング)する技術である。
0-4. レーザー微細加工の特長と短所
万能に見える技術にも、特有の短所や制限が存在する。
◯メリット
・バリやひび割れ、焦げを排除した超高品位・HAZフリー加工
電子-格子緩和時間を下回る超短パルスを用いることで、熱拡散を遮断できる。金属、樹脂、セラミックスなどの多様な材料に対し、熱影響部や融解バリのない綺麗な切断端面を得ることができる。
・力学的負荷のない非接触・治具フリー加工
機械加工と異なり材料へ物理的な応力が加わらないため、厚さ数μmの極薄フォイルや柔軟なエラストマー、脆性材料でも歪みなく加工が可能である。
・光の解像度の限界(回折限界)を超える超微細加工
非線形多光子吸収を利用し、ビームの中心部のみが材料の加工閾値を超えるようエネルギー調整を行うことで、レンズの集光限界(回折限界)を下回るサブミクロンオーダーの加工が可能となる。
◯デメリットと最先端の技術的解決策
・量産効率(生産速度)の限界
超短パルス加工では1パルスあたりの材料除去量が微量なため、大面積加工におけるタクトタイムの長さが課題となっている。量産性工場には高主力化による処理能力(仕事量)の拡大が前提となる。また、効率化を図る手段として光学素子によるビーム多点分岐や、高速スキャナーを導入することで、量産性の向上が可能である。
・高出力パルスによる光学素子の損傷(LIDT)リスク
高出力・短波長レーザーでは、光学素子が損傷するリスクが有る。パルス幅だけでなく波長や熱的影響も寄与するため、増幅器内でパルスを伸縮させて安全の高出力化するCPA技術や、電界集中を回避する特殊コーティング等で素子の高耐力化を図っている。
・デブリ(加工粉塵・微粉末)の再付着による品質低下
レーザー照射によって飛散した微粒子が加工部周辺へ再付着すると、加工精度や表面品質の低下を招く。この問題に対し、極小パルスを連射する「GHzバースト加工」や、水中で照射する「液中レーザー加工(LAL)」等で付着の抑制が図られている。